

Ce qu’une fuite de 1 mm coûte par an
Une fuite de 1 mm de diamètre sur un réseau à 6 bar laisse échapper environ 3,7 m³/h. En permanence : la nuit, le week-end, pendant les congés. Elle ne s’entend pas à la pression de travail, elle ne déclenche rien, et la facture d’électricité, qui ne détaille pas les postes, ne la montrera jamais.
Sur les données réelles d’un atelier d’usinage client, compresseur de 18 kW pour 140 m³/h nominaux, électricité à 0,23 €/kWh et maintenance à 2,01 €/heure, l’air comprimé revient à 0,044 €/m³ : 0,030 € d’électricité et 0,014 € de maintenance.
À ce prix, et en supposant un fonctionnement 24 heures sur 24 toute l’année, un seul orifice de 1 mm laisse partir près de 32 700 m³ et coûte environ 1 440 € par an, sans rien produire. En énergie, 4 200 kWh, l’équivalent d’un radiateur de 480 W allumé en permanence dans un hall que personne ne cherche à chauffer.
L’hypothèse compte autant que le résultat. Un atelier qui coupe l’air le soir et le week-end divise la note d’autant : la même fuite revient à environ 600 € par an sur un rythme de 2x8 et à 300 € sur un poste unique, comptés sur 230 jours. Quand le process l’autorise, couper l’air à l’arrêt reste le geste le moins cher de la liste.
Sur ce même site, l’analyse IoT menée sur 9,5 mois a identifié 15 % de gaspillage global, soit 1 248 € par an récupérables rien qu’en recalant les plages de fonctionnement du compresseur. Les fuites du réseau ne sont pas comptées dans ce chiffre.
Vos chiffres ne sont pas les siens. Reprenez le calcul avec la puissance de votre compresseur, votre tarif, et surtout vos heures réelles de fonctionnement.
Simulateur de coût de fuite
Calcul en temps réel — ajustez les paramètres de votre installation.
Votre compresseur
Fuite et utilisation
Coût annuel estimé de la fuite
1 438 €
par an, sans rien produire
3.74
m³/h perdus
32 734
m³/an gaspillés
4 209
kWh/an perdus
Équivalent à un radiateur de 480 W allumé en permanence
Méthode de calcul
1. Débit de fuite (m³/h)
Modèle d'écoulement sonique (flux critique, ISO 6358) :
A      = π × (d/2)²           [mm², d en mm]
P_abs  = P_réseau + 1          [bar absolu]
Q_ls   = 0,236 × Cd × A × P_abs  [L/s, Cd = 0,8]
Q_m3h  = Q_ls × 3,6           [m³/h]
Le coefficient 0,236 est dérivé de la formule ISO pour l'air à 20 °C (κ = 1,4, R = 287 J/kg·K). Cd = 0,8 est un coefficient de décharge standard pour un orifice circulaire non profilé.
2. Coût de production de l'air (€/m³)
C_élec  = (Puissance / Débit) × Tarif  [€/m³]
C_maint = Coût_maint / Débit           [€/m³]
C_total = C_élec + C_maint             [€/m³]
Exemple client réel (atelier d'usinage, 18 kW / 140 m³/h) : C_élec = 18/140 × 0,23 = 0,0296 €/m³ — C_maint = 2,01/140 = 0,0144 €/m³ — Total = 0,044 €/m³.
3. Coût annuel
Volume_an = Q_m3h × Heures/j × Jours/an
Coût_an   = Volume_an × C_total
Les valeurs réelles varient selon la géométrie de la fuite, l'état des raccords et les conditions d'exploitation. Cette estimation constitue un ordre de grandeur, non une mesure de précision.
Une fuite réparée ne règle pas le réseau
Les fuites ne s’éliminent pas, elles se gèrent. Chaque point de connexion est une source potentielle : vérin, distributeur, raccord rapide, flexible, joint vieillissant. Celle que vous réparez ce matin ne dit rien de celle qui s’ouvrira le mois prochain, trois machines plus loin.
Les sociétés spécialisées font ce travail correctement, aux ultrasons, et elles trouvent ce qu’un exploitant ne trouve pas. C’est un métier, et ce n’est pas le nôtre. Le nôtre commence là où le leur s’arrête : entre deux campagnes, le réseau continue de perdre et rien ne vous le signale. Une campagne annuelle donne un état à une date. Une mesure continue donne une tendance, et c’est la tendance qui déclenche la campagne suivante au bon moment plutôt qu’au calendrier.
Deux façons de surveiller, et comment choisir
La question n’est pas de savoir laquelle des deux est la meilleure, mais ce que fait la machine quand plus personne ne la regarde.
- Elle tourne en continu ou en 2x8 : il faut mesurer le débit pendant qu’elle produit, c’est la première approche.
- Elle s’arrête la nuit, le week-end ou entre deux séries : la pression résiduelle révèle ce qui fuit pour un budget nettement inférieur, c’est la seconde.
- Elle fait les deux : commencez par la pression. C’est à l’arrêt que la fuite se voit le mieux, parce que plus rien d’autre ne consomme.
La machine tourne : mesurer le débit
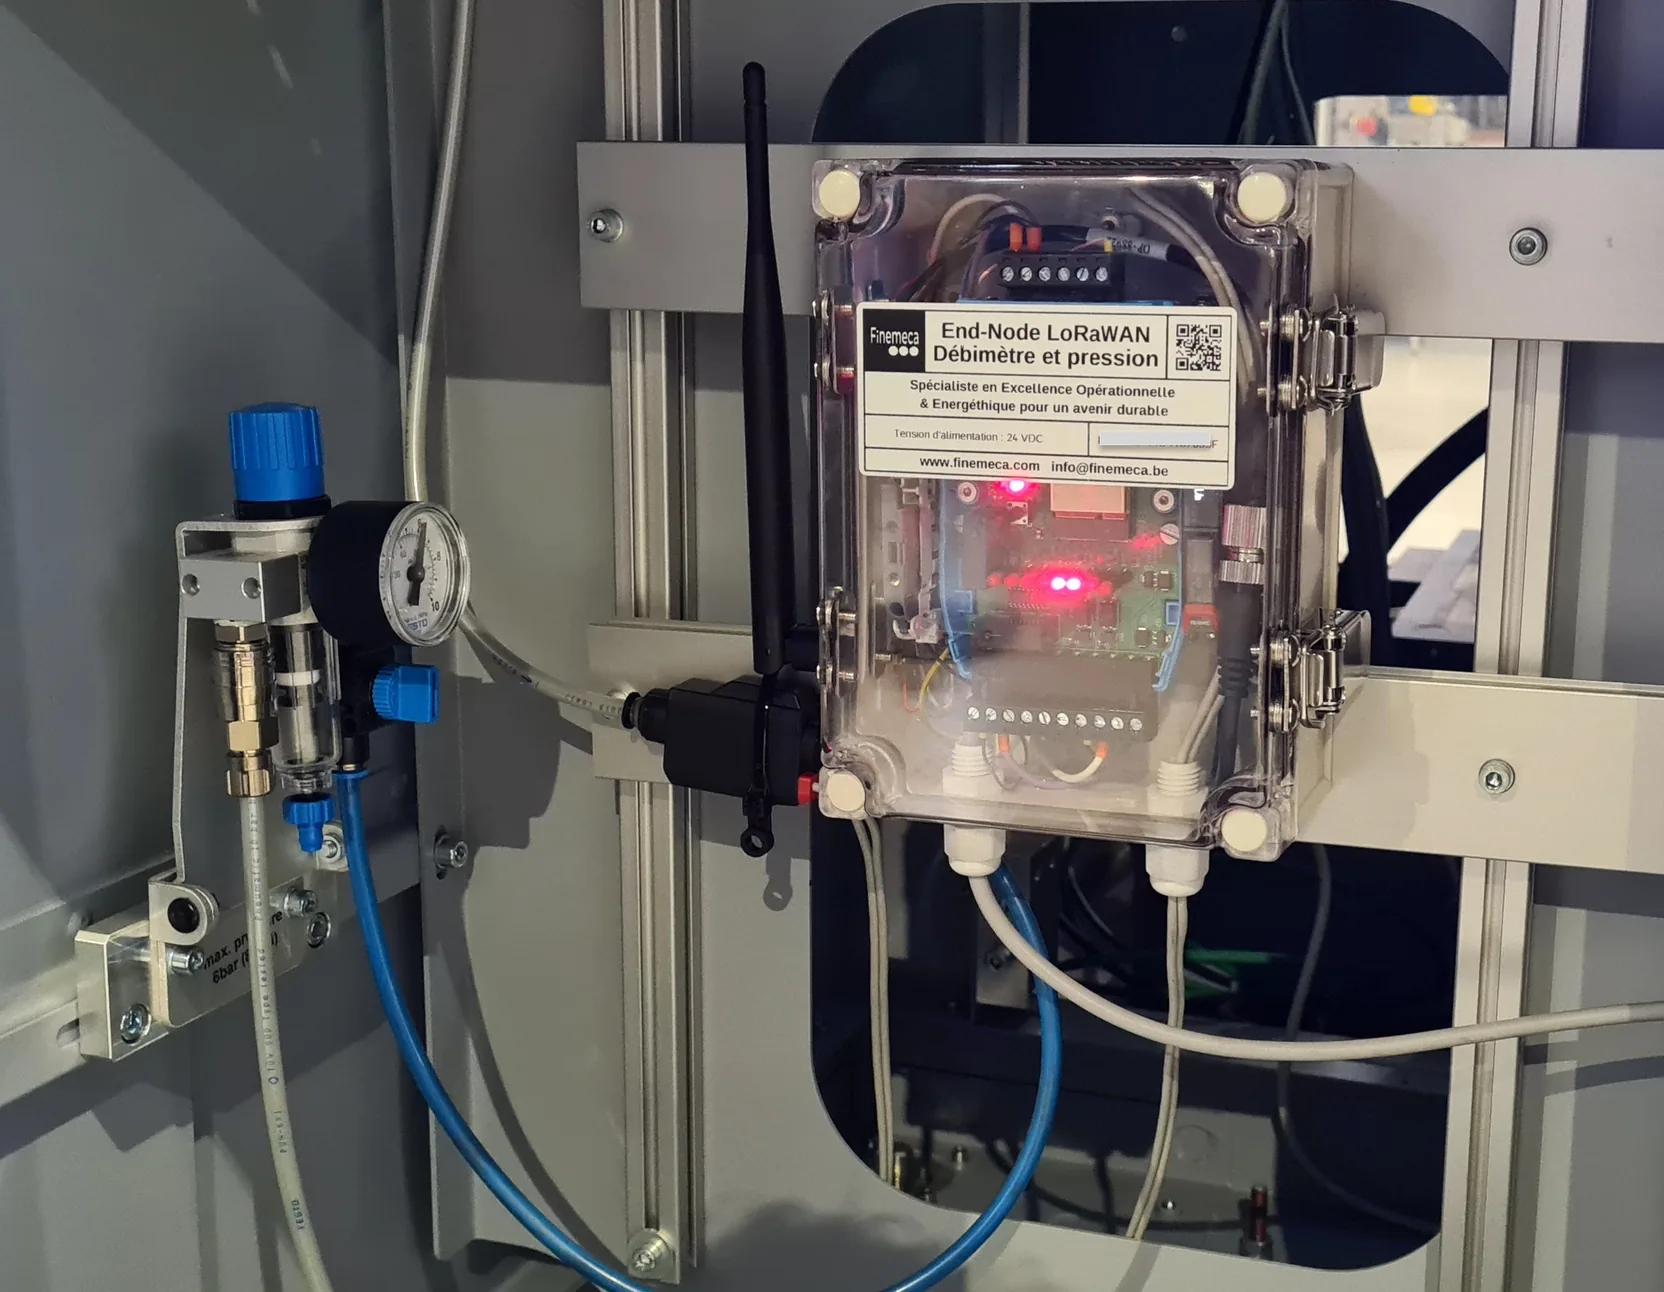
Finemeca installe un débitmètre compact directement sur le raccord d’alimentation en air de la machine. Peu encombrant et peu coûteux sur les petites sections, il mesure le débit et la pression en temps réel. Un device LoRaWAN relève ces mesures et les transmet vers la plateforme, sans câblage réseau et sans intervention sur l’automate.
Ce que ça donne au quotidien :
- une courbe de consommation d’air en temps réel sur un dashboard Grafana
- la dérive visible immédiatement, en particulier une consommation qui ne retombe pas quand la machine s’arrête
- des alertes configurables sur seuil de débit ou de pression
- un historique pour comparer une semaine à la précédente, ou une machine à sa voisine
Cette solution est déployée sur le démonstrateur Industrie 4.0 de Technifutur à Seraing, où elle sert à montrer en formation ce qu’une fuite fait à une courbe.
Ce que l’approche LoRaWAN change concrètement :
- aucun câblage réseau IP à tirer jusqu’à la machine
- plusieurs centaines de mètres de portée en milieu industriel
- device sur batterie longue durée ou alimenté, selon l’emplacement
- une seule infrastructure pour tous les points de mesure du site : air comprimé, eau, gaz et électricité sur la même gateway
- données hébergées en Europe, propriété exclusive du client
La machine s’arrête : surveiller la pression résiduelle
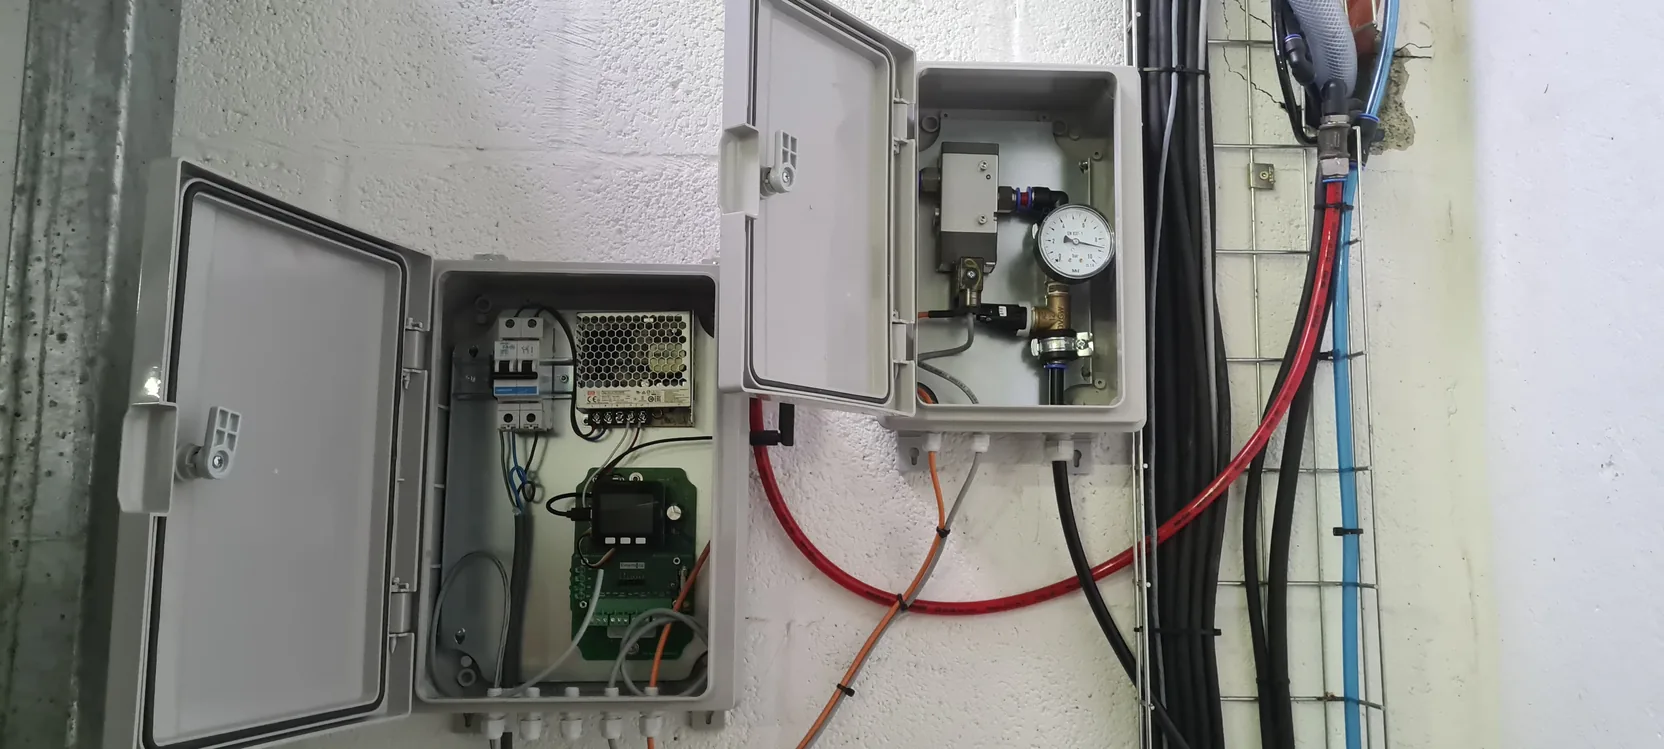
Pour les machines qui s’arrêtent régulièrement, une approche plus économique est possible : isoler la machine, puis surveiller la pression qui reste enfermée derrière le distributeur.
Le principe tient en quatre temps :
- Un distributeur isole la machine dès qu’elle n’est plus en production, en gardant l’air à la pression de travail, 6 bar par exemple.
- Un capteur de pression LoRaWAN suit l’évolution de cette pression.
- Quand elle descend sous le seuil configuré, 4 bar par exemple, le distributeur se rouvre pour rétablir la pression et une notification part.
- Le nombre de réouvertures est enregistré et affiché sur le dashboard.
Ce comptage devient un indicateur de qualité du réseau, et c’est le plus simple à lire de tous ceux que nous posons : stable d’une semaine à l’autre, les joints tiennent. En augmentation régulière, quelque chose se dégrade, et vous le savez avant la prochaine campagne.
Pas de débitmètre, un distributeur et un capteur : c’est l’entrée de gamme de la surveillance d’air comprimé, et sur un atelier qui s’arrête toutes les nuits, elle voit l’essentiel.
Ce qu’aucune des deux ne fait
Aucune ne vous dira où est la fuite. Le débitmètre la circonscrit au périmètre de la machine qu’il alimente, ce qui est déjà beaucoup dans un hall qui en compte trente. Le comptage de réouvertures, lui, dit qu’un ensemble isolé perd, pas quel raccord lâche. La localisation reste un travail de terrain, et c’est justement ce qui donne sa valeur à la mesure : elle envoie l’intervention au bon endroit et au bon moment, au lieu de faire ratisser tout le site une fois par an.
La surveillance par pression a une seconde limite, plus nette : elle ne voit rien pendant la production. Une machine qui tourne 24 heures sur 24 ne se surveille pas comme ça.
Couper à distance, la suite logique
Une fois que la mesure remonte, la même infrastructure sait faire l’inverse : envoyer un ordre. Isoler une machine, un atelier ou une installation entière depuis un dashboard, ou déclencher la fermeture automatiquement sur condition. C’est le sujet de l’article Au-delà du capteur : piloter l’eau, l’air et l’électricité en LoRaWAN.
Par où commencer
Une machine, un point de mesure, quelques semaines de courbe. C’est suffisant pour savoir si votre réseau perd et combien il vous coûte. Le reste du site suit ensuite sur la même gateway, à mesure que les points de mesure s’ajoutent, dans le cadre plus large du monitoring énergétique multi-fluides.